Marketing para fornecedores da indústria de laticínios
05
Out
Os fornecedores da indústria de laticínios vendem melhor quando organizam a oferta por etapa do processo (recepção, tratamento térmico, secagem, limpeza, frio e envase) e chegam à planta com a documentação sanitária pronta, porque é a qualidade que veta e a engenharia que especifica. No marketing industrial, isso define conteúdo, lista de contas e argumento comercial.
Este texto é para quem cuida do marketing de um fabricante de equipamento, integrador de processo, fornecedor de insumo de limpeza, de embalagem ou de serviço técnico que atende laticínios de grande porte, e precisa mostrar à diretoria onde está a demanda e por que a venda emperra antes da proposta.
Onde o laticínio compra: da recepção do leite ao envase asséptico
Uma planta de lácteos é uma sequência de etapas com donos técnicos diferentes, e cada uma gera um tipo de compra. Entre os fornecedores da indústria de laticínios, quem se apresenta como "solução para laticínios" sem dizer em que ponto da linha atua perde a cotação para quem já fala a língua daquela etapa.
Recepção, resfriamento e estocagem de leite cru
Na plataforma de recepção entram medição de volume, análise rápida de qualidade, filtragem, resfriamento em trocador de placas e silos de estocagem. O leite chega em caminhão-tanque de várias rotas e precisa esperar a linha sem perder qualidade. Aqui pesam vazão, capacidade de frio, instrumentação e a rastreabilidade de cada carga por produtor e rota.
Tratamento térmico e UHT
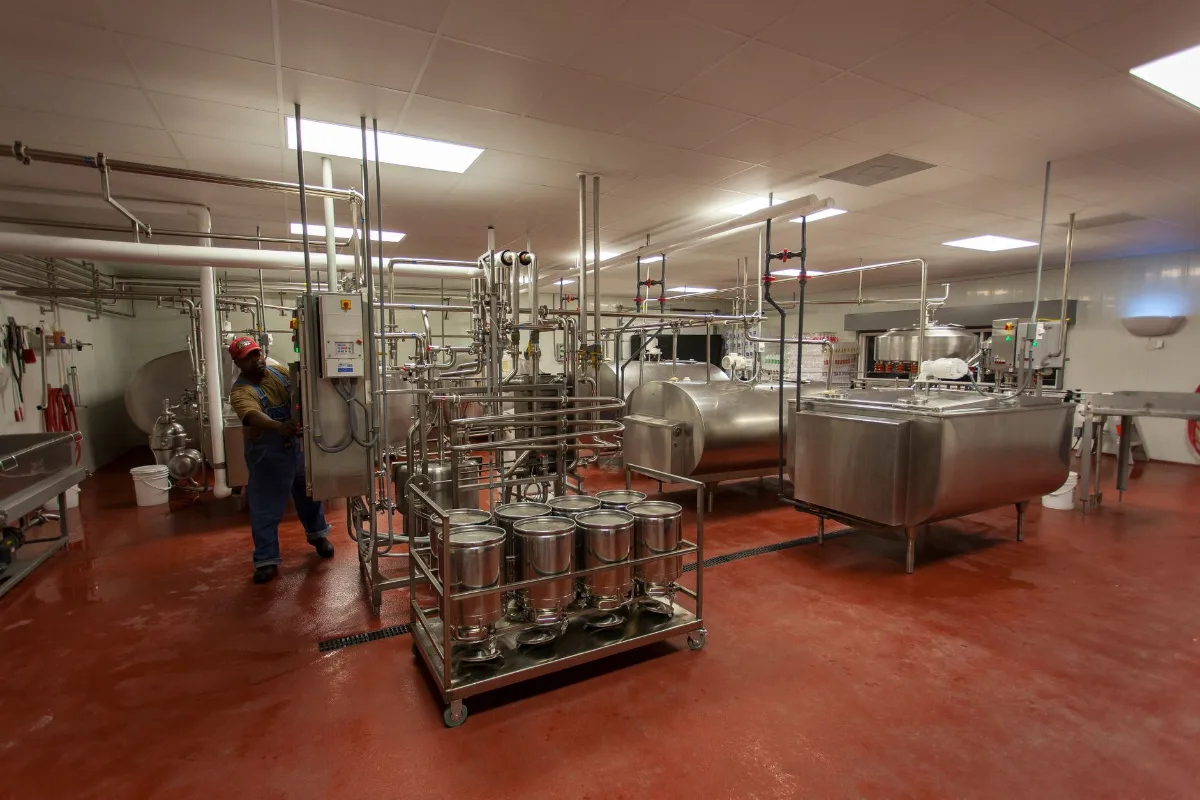
O centro da planta de leite fluido é o processamento UHT, por sistema indireto (trocador tubular ou de placas) ou direto (injeção ou infusão de vapor), seguido de homogeneização e tanque asséptico. A compra envolve desempenho térmico, tempo de corrida entre limpezas, formação de depósito e integração com o envase.
Concentração e secagem de leite em pó
Quem produz leite em pó, soro ou composto lácteo opera evaporador de múltiplo efeito, spray dryer, leito fluidizado e envase em sacaria ou lata com atmosfera controlada. A engenharia olha primeiro o consumo de vapor e de energia por tonelada de pó, e depois o risco de explosão de pó.
Limpeza CIP, frio industrial e envase
Três frentes atravessam a planta inteira. A limpeza CIP (soda, ácido, sanitizante, dosagem e validação) define quanto tempo a linha fica parada. A refrigeração, quase sempre com amônia ou banco de gelo, sustenta da recepção à câmara fria. E o envase asséptico em embalagem cartonada fecha o processo do longa vida, com exigência própria de esterilidade.
O leite que chega à indústria em 2026
O volume que entra pelas plataformas de recepção é o melhor termômetro para quem vende à indústria de laticínios: ele mostra onde há carga de trabalho para os equipamentos, onde a capacidade aperta e onde a planta tende a investir para processar mais leite no mesmo turno.
Captação em patamar recorde, crescimento lento
Segundo a Pesquisa Trimestral do Leite do IBGE, divulgada em setembro de 2026, os laticínios adquiriram 6,61 bilhões de litros de leite cru no segundo trimestre de 2026, alta de 1,0% sobre o mesmo período de 2025. Abril, maio e junho tiveram os maiores volumes da série para esses meses.
Para o fornecedor, a leitura é dupla. A matéria-prima não falta, e as plantas operam perto do limite em parte do ano. Ao mesmo tempo, o crescimento é baixo, e a indústria tende a buscar produtividade nas linhas existentes, com retrofit, automação e menos parada, antes de aprovar uma planta nova.
Onde o leite se concentra
A mesma divulgação do IBGE mostra Minas Gerais com 23,8% da captação nacional no segundo trimestre de 2026, seguida por Paraná (16,2%) e Rio Grande do Sul (13,1%). Os maiores acréscimos de volume vieram de Paraná, Rio Grande do Sul e Santa Catarina.
Três estados respondem por mais da metade do leite industrializado do país, e o Sul ganha peso. Para quem vende serviço técnico, peça de reposição ou manutenção de UHT e de secagem, essa geografia define onde manter técnico de campo e estoque, e é o tipo de prova que o comprador procura no site antes de abrir cadastro.
A pressão do importado sobre a margem
O outro lado está no comércio exterior. Nos dados da Embrapa Gado de Leite publicados pelo O Presente Rural, a balança de lácteos fechou o primeiro semestre de 2026 com déficit de US$ 519 milhões, equivalente a importação líquida de 1,2 bilhão de litros de leite, com o leite em pó como principal item.
Com o pó importado disputando espaço, a planta brasileira de secagem precisa de custo por tonelada competitivo. Isso favorece fornecedor que demonstra economia de vapor, recuperação de calor, menor perda de produto e maior tempo de corrida entre limpezas. Argumento de energia e rendimento conversa com a diretoria industrial do laticínio de um jeito que catálogo de recursos não conversa.
Quem especifica e quem veta dentro do laticínio
Num laticínio de grande porte, a compra técnica passa por quatro mesas, e o erro comum é conquistar a engenharia e descobrir no fim que a qualidade tem objeção que ninguém tratou. A visão ampla do comitê em alimentos e bebidas já foi discutida em marketing para fornecedores de alimentos e bebidas; no lácteo, cada mesa tem um ponto específico.
Engenharia de processo e projetos
Define capacidade, balanço térmico, layout e integração entre UHT, tanque asséptico e envase, ou entre evaporador e secador. Pede memorial descritivo, fluxograma, consumo de utilidades e referência de aplicação em produto semelhante. Para ela, o fornecedor bom é o que responde a pergunta técnica sem precisar de três reuniões.
Garantia da qualidade
Tem poder de veto. Avalia material em contato com o produto, acabamento de superfície, pontos mortos, drenabilidade e capacidade de validação da limpeza. Num produto como o longa vida, em que um lote contaminado vira recolhimento, a qualidade não aceita equipamento que não consiga demonstrar que limpa e esteriliza do jeito declarado.
Manutenção e utilidades
Quem vai operar o equipamento por quinze anos quer saber de peça de reposição, intercambialidade, tempo de atendimento e treinamento. Para o fornecedor de serviço, a manutenção industrial em laticínio é mercado recorrente: troca de placas e juntas de trocador, revisão de homogeneizador, calibração de instrumentos e manutenção do sistema de frio com amônia.
Suprimentos e diretoria
Suprimentos fecha condição comercial e cadastro; a diretoria aprova o investimento comparando retorno, prazo de entrega e risco de parada. Em grupo com várias plantas, a decisão costuma ser corporativa e o padrão de equipamento é replicado. Entrar na especificação de uma planta pode abrir as outras, e sair dela fecha todas.
A documentação sanitária que destrava a homologação
Laticínio com inspeção federal opera sob fiscalização sanitária permanente, e o equipamento novo precisa caber no programa de autocontrole da planta. Por isso a documentação do fornecedor pesa tanto quanto o desempenho: ela é o que a qualidade apresenta quando o auditor pergunta por que aquele equipamento foi aprovado.
Material, superfície e projeto higiênico
O pacote mínimo traz certificado do aço inoxidável e das vedações em contato com produto, rugosidade de superfície declarada, desenho sem pontos mortos e drenagem completa. Quem segue padrões internacionais de projeto higiênico e consegue mostrar o certificado, em vez de só afirmar, encurta a análise da qualidade em semanas.
Validação de limpeza e esterilização
No UHT e no envase asséptico, a planta precisa de evidência de que a esterilização do sistema e a limpeza atingem toda a superfície. O fornecedor que entrega protocolo de validação, pontos de amostragem, parâmetros de CIP e registros de teste de aceitação em fábrica tira da mesa a objeção que mais atrasa a compra.
Segurança de máquina e de processo
Entram análise de risco de máquina, proteções, intertravamentos, documentação elétrica e, na secagem, o estudo de risco de explosão de pó. Na refrigeração com amônia, o projeto de segurança da sala de máquinas. Esses documentos não vendem sozinhos, mas a falta de qualquer um deles para a homologação.
O que o comprador de laticínio procura antes de cotar
O engenheiro de processo de um laticínio em Minas ou no oeste do Paraná pesquisa antes de chamar o vendedor. Ele procura por aplicação, por problema e pelo produto que fabrica. Se o site do fornecedor responde com página genérica de "indústria alimentícia", a busca termina no concorrente que tem a página certa.
Página por aplicação láctea
Leite UHT, leite em pó, queijo, iogurte, creme, soro e doce de leite têm processos e gargalos distintos. Conteúdo organizado por produto processado, com faixa de capacidade, consumo de utilidades e documentação disponível para download, encontra quem já está decidindo. É o trabalho de SEO industrial: ser achado pelo termo estreito que o engenheiro digita.
Problema operacional como porta de entrada
Depósito em trocador de UHT, corrida curta entre limpezas, consumo alto de soda, pó aderindo na câmara do secador. Cada problema desses é uma busca técnica real e uma conversa comercial em potencial. O fornecedor que publica a explicação do problema e a abordagem de solução entra na lista antes da cotação existir.
Para os fornecedores da indústria de laticínios que vendem bem de capital a comitê técnico, organizar esse conteúdo dentro de um plano de SEO para empresas B2B é o que transforma a página de produto em ponto de partida da especificação, e não em folheto que o comprador ignora depois da primeira visita.
Prova de presença nas bacias leiteiras
Uma linha de UHT parada por falta de peça custa leite descartado. O comprador quer ver base técnica, estoque e tempo de atendimento nas regiões onde o leite se concentra. Fornecedor sediado longe das bacias precisa declarar parceiro de serviço ou equipe de campo, com prazo, para não perder para o concorrente local.
Como levar a tese do setor lácteo à diretoria
A diretoria do fornecedor tende a ver o laticínio como cliente de margem apertada e decisão lenta. O papel do marketing é mostrar que a combinação de volume recorde, crescimento baixo e pressão do importado empurra a indústria para investimento em eficiência, e que essa é exatamente a conversa em que o fornecedor técnico tem vantagem.
Três perguntas para o comitê interno
Quantos laticínios de grande porte, nas três principais bacias, estão hoje na carteira e quantos nunca receberam visita técnica? Em quais etapas da planta a oferta atual compete: UHT, secagem, CIP, frio ou envase? E qual documento sanitário falta para que a qualidade do comprador aprove o equipamento sem pedir complemento?
O que medir
O indicador útil não é tráfego. É pedido de documentação técnica vindo de laticínio da lista, consulta de engenharia por aplicação específica e convite para cotar retrofit ou ampliação. A Atlantic Digital recomenda acompanhar esses três sinais por bacia leiteira, trimestre a trimestre, ao lado do volume captado que o IBGE divulga.
Perguntas frequentes
Como vender equipamentos para a indústria de laticínios?
Organizando a oferta por etapa do processo e chegando com a documentação sanitária pronta. A engenharia especifica UHT, secagem, CIP, frio ou envase pelo desempenho e pelo consumo de utilidades, mas a garantia da qualidade veta o que não prova projeto higiênico e validação de limpeza. Conteúdo técnico por aplicação láctea e presença nas bacias leiteiras encurtam a homologação.
Quem decide a compra de equipamento em um laticínio?
Um comitê, em que a engenharia de processo especifica e a garantia da qualidade tem poder de veto. A manutenção pesa peça de reposição e atendimento, suprimentos fecha cadastro e condição comercial, e a diretoria aprova o investimento. Em grupos com várias plantas, a especificação costuma ser corporativa, e o padrão aprovado numa unidade tende a se repetir nas outras.
Que documentos o fornecedor deve ter prontos para um laticínio?
Certificado de material e de vedações em contato com produto, rugosidade de superfície, desenho sem pontos mortos e drenagem completa. Para UHT e envase asséptico, protocolo de validação de esterilização e de limpeza CIP. Para secagem e frio com amônia, os estudos de segurança de processo. A falta de um deles costuma parar a homologação na qualidade.
O crescimento lento da captação de leite reduz o mercado para fornecedores?
Reduz a chance de planta nova, mas não a demanda por eficiência. Com volume em patamar recorde e crescimento baixo, os laticínios tendem a investir em retrofit, automação, economia de vapor e menor parada para limpeza. Com o leite em pó importado pressionando a margem, o fornecedor que prova custo menor por litro processado ganha espaço na conversa.
Vale separar o conteúdo por tipo de produto lácteo?
Vale, porque leite UHT, leite em pó, queijo e iogurte têm processos, gargalos e compradores técnicos diferentes. O engenheiro busca pela aplicação que opera e pelo problema que enfrenta. Uma página por produto processado, com capacidade, consumo de utilidades e documentação para download, responde a essa busca e coloca o fornecedor na lista antes da cotação.
A Atlantic Digital estrutura a presença técnica de fornecedores de laticínios para que engenharia, qualidade e manutenção encontrem a aplicação, a documentação e a prova de atendimento antes da cotação, dentro do trabalho de marketing industrial voltado a comitês de compra de grande porte.
Imagem: Mark Stebnicki, via Pexels.